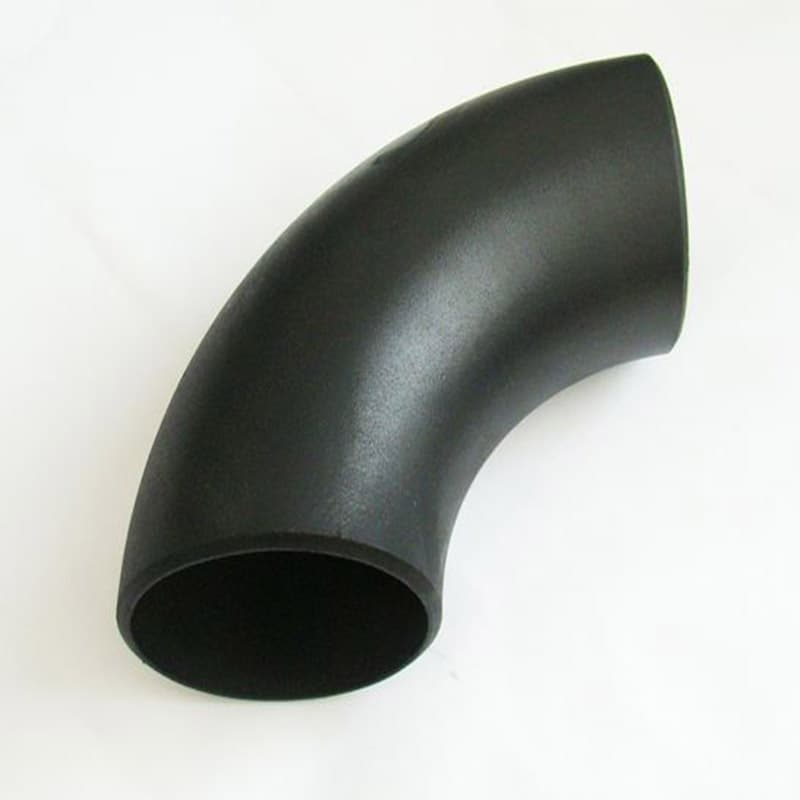
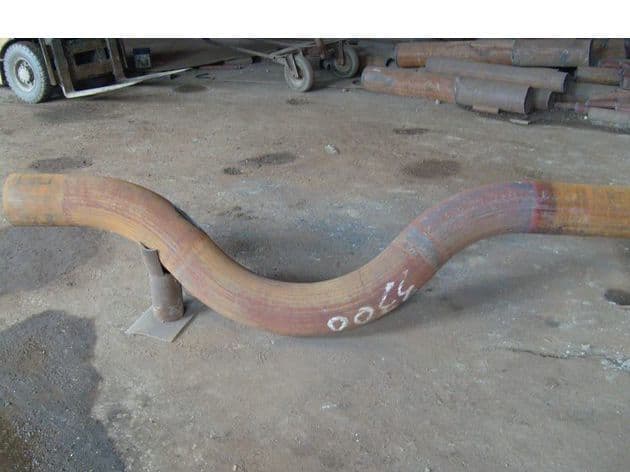
ASME B16.49-2023 cubre codos por inducción de acero al carbono forjado, soldados a tope, fabricados en fábrica, para sistemas de transporte y distribución. Establece requisitos para el diseño, material, fabricación, pruebas, marcado e inspección de codos de tubería de acero al carbono producidos mediante el proceso de curvado por inducción, con o sin tangentes. Debido a que la norma está en mantenimiento estabilizado, los compradores deben confirmar que están haciendo referencia a la edición más reciente y a cualquier adenda o interpretación que pueda ser relevante.
La norma aborda explícitamente aplicaciones de tuberías como ASME B31.4 (tuberías de líquidos), B31.8 (transmisión y distribución de gas) y B31.11 (tuberías de lodos). No está escrita para tuberías de proceso o de energía. Si su proyecto cae bajo B31.3 o B31.1, no asuma que B16.49 aplica automáticamente. El código de tuberías rector, la geometría del codo, los límites de reducción de espesor, los requisitos de tratamiento térmico y cualquier adición específica del proyecto deben confirmarse con la autoridad de ingeniería.
Alcance y aplicabilidad
ASME B16.49 está destinado a codos por inducción producidos a partir de tubería de acero al carbono con química y propiedades mecánicas controladas. La norma aborda el diseño, material, fabricación, pruebas, marcado e inspección. Cubre codos hechos con o sin tangentes, lo que significa que la sección recta en cada extremo del codo puede suministrarse como parte del producto si se especifica.
Debido a que B16.49 no es una norma de tuberías de proceso, siempre verifique el código rector antes de ordenar. Un codo que cumple con B16.49 puede no satisfacer la tolerancia de reducción de espesor, el tratamiento térmico o los requisitos de END de ASME B31.3 u otros códigos de proyecto. Lo mismo aplica a materiales que no están cubiertos por las limitaciones de la norma. En caso de duda, exija que el ingeniero de registro confirme la aplicabilidad.
Qué especificar en su solicitud de cotización
Al solicitar una cotización para codos por inducción, incluya lo siguiente en la orden de compra:
- La designación exacta de la norma y la edición, por ejemplo, ASME B16.49-2023.
- Tamaño nominal de tubería, diámetro exterior, espesor de pared, ángulo del codo, radio de la línea central y cualquier longitud de tangente.
- La especificación y grado del material de la tubería, incluidos los requisitos de química y propiedades mecánicas. Confirme si la especificación del material invoca los requisitos comunes de ASTM A960/A960M.
- Requisitos de tratamiento térmico: indique si el codo debe ser tratado térmicamente después del curvado por inducción y el método requerido (normalizado, temple y revenido, etc.). Si no está seguro, exija que el fabricante proponga un procedimiento para aprobación.
- Preparación de extremos: especifique el tipo y dimensiones del bisel, más cualquier tolerancia.
- Requisitos de pruebas e inspección, incluidos métodos de END, pruebas hidrostáticas e inspección de terceros.
- Requisitos de marcado según la norma y cualquier marcado suplementario del proyecto.
No asuma que el fabricante incluirá automáticamente todos estos elementos en la cotización. Enumérelos explícitamente para evitar sorpresas más adelante.
Material y requisitos comunes
B16.49 aplica a materiales de acero al carbono con química y propiedades mecánicas controladas. La especificación real del material para la tubería está definida por otros documentos, como normas ASTM o API. ASTM A960/A960M es una especificación de requisitos comunes que aplica a muchos accesorios de tubería de acero forjado. Cubre el abastecimiento de material, tratamiento térmico, análisis químico y pruebas mecánicas, incluidas pruebas de tensión, dureza, impacto e hidrostáticas.
Cuando se invoca A960, el fabricante debe cumplir con su información de pedido, tratamiento térmico, pruebas y requisitos de inspección. En caso de conflicto entre los requisitos comunes y la especificación individual del producto, la especificación individual prevalece. Los compradores deben pedir al fabricante que proporcione el árbol completo de especificaciones de material para el codo, incluida la especificación de la tubería base, la especificación del accesorio y cualquier documento de requisitos comunes. Esto ayuda a garantizar que se identifiquen todos los requisitos aplicables de química, mecánica y tratamiento térmico.
Puntos de inspección y documentación
Durante la fabricación y antes del envío, realice las siguientes verificaciones:
- Revise los certificados de material y confirme la trazabilidad desde la tubería original hasta el codo terminado.
- Verifique los registros de tratamiento térmico y valide que los perfiles de tiempo y temperatura cumplan con el procedimiento aprobado.
- Verifique las dimensiones: ángulo del codo, radio de la línea central, diámetro exterior en el extradós e intradós, variaciones de espesor de pared y longitudes de tangente.
- Inspeccione la calidad de la superficie para detectar grietas, traslapes, abolladuras u otros defectos.
- Confirme la geometría del bisel del extremo.
- Si A960 aplica, revise el análisis de producto y los informes de pruebas mecánicas.
- Sea testigo de cualquier prueba hidrostática requerida o revise los registros certificados.
Una buena práctica es exigir un informe de inspección de terceros y revisarlo contra su solicitud de cotización y la norma antes de liberar para envío.
Marcado y documentación
ASME B16.49 especifica requisitos de marcado que deben aplicarse a cada codo. El marcado típico incluye el nombre o marca comercial del fabricante, la designación del material, el tamaño y la designación de la norma. Los compradores también deben exigir el número de colada o código de colada para trazabilidad, y cualquier marca específica del proyecto. Verifique que el marcado coincida con el producto real y no pueda eliminarse fácilmente. La documentación debe incluir un certificado de prueba de fábrica con química y propiedades mecánicas, registros de tratamiento térmico y resultados de cualquier END o prueba hidrostática requerida.
Riesgos comunes y qué verificar
Los codos por inducción son componentes especializados, y los errores comunes de compra incluyen:
- Aplicar B16.49 a tuberías de proceso sin confirmar el código rector. Este es el error más frecuente. Siempre verifique la aplicabilidad.
- Asumir una tolerancia estándar de reducción de espesor. B16.49 no garantiza límites universales; el diseño debe considerar la pérdida de pared en el extradós y el engrosamiento en el intradós. Confirme los valores permitidos con el diseño de ingeniería.
- Pasar por alto el tratamiento térmico. Algunos materiales y espesores requieren tratamiento térmico después del curvado por inducción. Si el tratamiento térmico se omite o no está documentado, el codo puede no cumplir con las propiedades de tenacidad requeridas.
- Confiar en la documentación estándar del fabricante del codo sin verificar que aborda todos los requisitos del proyecto. El comprador es responsable de especificar pruebas adicionales y revisiones.
Si falta información en la norma o en la documentación del proveedor, pregunte al fabricante explícitamente. No llene los vacíos con suposiciones.
Lista de verificación de compra
- Confirme la edición de la norma y su aplicabilidad.
- Proporcione la geometría completa del codo y los datos de la tubería.
- Especifique el material y los requisitos comunes.
- Defina los requisitos de tratamiento térmico y END.
- Acuerde el marcado y los certificados de prueba.
- Planifique un punto de espera para inspección de terceros.
Para componentes relacionados, revise nuestra gama de productos y solicite una cotización cuando esté listo para adquirir codos y accesorios.
Fuentes
- https://www.asme.org/codes-standards/find-codes-standards/b16-49-factory-made-wrought-steel-buttwelding-induction-bends-transportation-distribution-systems
- https://store.astm.org/a0960_a0960m-25a.html
¿Necesita una cotización para los productos de este artículo?
Envíe sus especificaciones y nuestro equipo responderá en un día hábil.
Solicitar cotizaciónLecturas relacionadas
 Técnico
Medición de la fracción de volumen de ferrita en soldaduras de accesorios dúplex
Los accesorios dúplex requieren dos controles metalúrgicos distintos: la fracción de volumen de ferrita según ASTM E562 y la detección de fases intermetálicas perjudiciales según ASTM A923. Los compradores de adquisiciones deben comprender la diferencia antes de especificar.
 Técnico