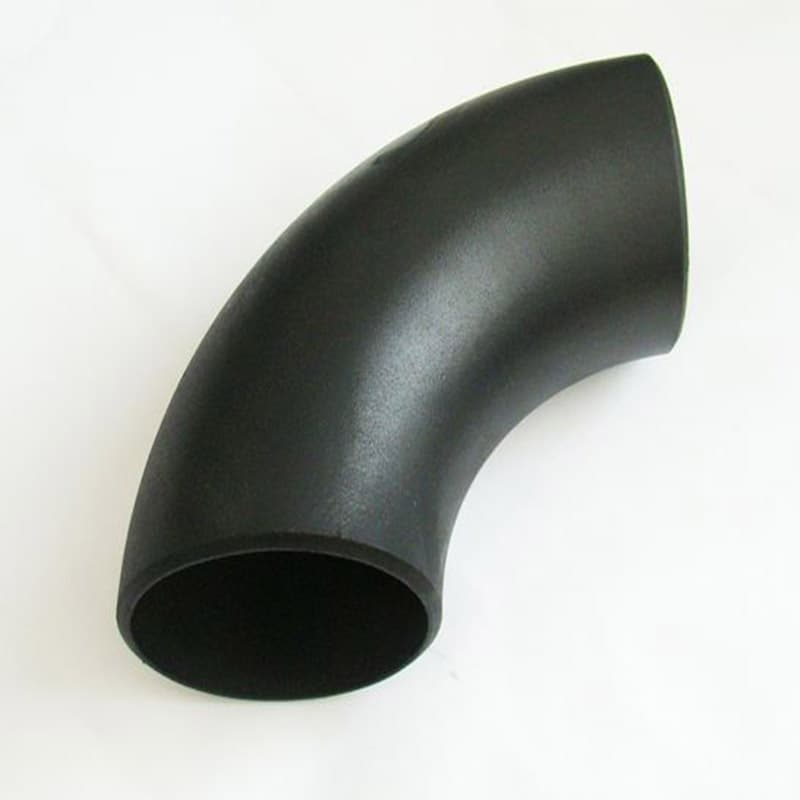
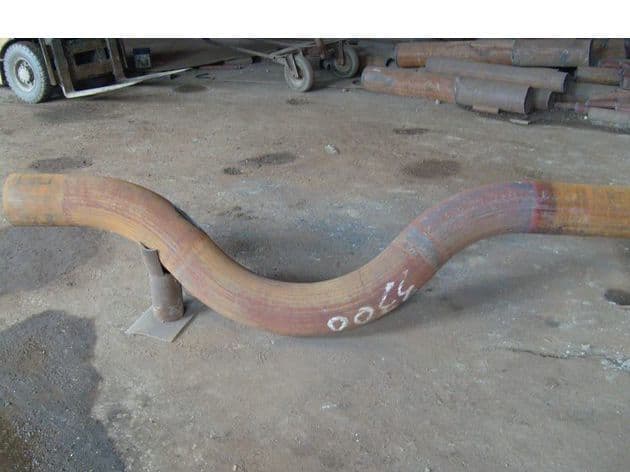
L'ASME B16.49-2023 couvre les coudes par induction en acier forgé à souder bout à bout, fabriqués en usine, pour les systèmes de transport et de distribution. Elle définit les exigences de conception, de matériau, de fabrication, d'essai, de marquage et d'inspection des coudes de pipeline en acier au carbone produits par le procédé de cintrage par induction, avec ou sans tangentes. Étant donné que la norme est en maintenance stabilisée, les acheteurs doivent confirmer qu'ils se réfèrent à la dernière édition et à tout addenda ou interprétation pouvant être pertinents.
La norme traite explicitement des applications de pipelines telles que l'ASME B31.4 (pipelines de liquides), B31.8 (transport et distribution de gaz) et B31.11 (pipelines de boues). Elle n'est pas rédigée pour la tuyauterie de procédé ou de puissance. Si votre projet relève de B31.3 ou B31.1, ne supposez pas que B16.49 s'applique automatiquement. Le code de tuyauterie applicable, la géométrie du coude, les limites d'amincissement de paroi, les exigences de traitement thermique et tout ajout spécifique au projet doivent être confirmés par l'autorité d'ingénierie.
Domaine d'application et applicabilité
L'ASME B16.49 est destinée aux coudes par induction produits à partir de tuyaux en acier au carbone avec une chimie et des propriétés mécaniques contrôlées. La norme traite de la conception, du matériau, de la fabrication, des essais, du marquage et de l'inspection. Elle couvre les coudes avec ou sans tangentes, ce qui signifie que la section droite à chaque extrémité du coude peut être fournie comme partie du produit si spécifié.
Parce que B16.49 n'est pas une norme pour la tuyauterie de procédé, vérifiez toujours le code applicable avant de commander. Un coude conforme à B16.49 peut ne pas satisfaire aux exigences d'amincissement de paroi, de traitement thermique ou de CND de l'ASME B31.3 ou d'autres codes de projet. Il en va de même pour les matériaux non couverts par les limitations de la norme. En cas de doute, exigez que l'ingénieur responsable confirme l'applicabilité.
Que spécifier dans votre demande de devis
Lorsque vous demandez un devis pour des coudes par induction, incluez les éléments suivants dans le bon de commande :
- La désignation exacte de la norme et son édition, par exemple ASME B16.49-2023.
- Le diamètre nominal du tuyau, le diamètre extérieur, l'épaisseur de paroi, l'angle du coude, le rayon de la ligne centrale et toute longueur de tangente.
- La spécification et le grade du matériau du tuyau, y compris les exigences de chimie et de propriétés mécaniques. Confirmez si la spécification du matériau invoque les exigences communes ASTM A960/A960M.
- Exigences de traitement thermique : indiquez si le coude doit être traité thermiquement après le cintrage par induction et la méthode requise (normalisation, trempe et revenu, etc.). Si vous n'êtes pas sûr, exigez que le fabricant propose une procédure pour approbation.
- Préparation des extrémités : spécifiez le type et les dimensions du chanfrein, ainsi que toute tolérance.
- Exigences d'essai et d'inspection, y compris les méthodes CND, les essais hydrostatiques et l'inspection par tierce partie.
- Exigences de marquage conformément à la norme et tout marquage supplémentaire spécifique au projet.
Ne supposez pas que le fabricant inclura automatiquement tous ces éléments dans le devis. Listez-les explicitement pour éviter les surprises plus tard.
Matériau et exigences communes
B16.49 s'applique aux matériaux en acier au carbone avec une chimie et des propriétés mécaniques contrôlées. La spécification réelle du matériau pour le tuyau est définie par d'autres documents, tels que les normes ASTM ou API. L'ASTM A960/A960M est une spécification d'exigences communes qui s'applique à de nombreux raccords de tuyauterie en acier forgé. Elle couvre l'approvisionnement en matériau, le traitement thermique, l'analyse chimique et les essais mécaniques, y compris les essais de traction, de dureté, de résilience et hydrostatiques.
Lorsque A960 est invoquée, le fabricant doit se conformer à ses exigences d'information de commande, de traitement thermique, d'essai et d'inspection. En cas de conflit entre les exigences communes et la spécification individuelle du produit, la spécification individuelle prévaut. Les acheteurs doivent demander au fabricant de fournir l'arborescence complète des spécifications de matériau pour le coude, y compris la spécification du tuyau de base, la spécification du raccord et tout document d'exigences communes. Cela aide à garantir que toutes les exigences applicables de chimie, mécaniques et de traitement thermique sont identifiées.
Points d'inspection et de documentation
Pendant la fabrication et avant l'expédition, effectuez les vérifications suivantes :
- Examinez les certificats de matériau et confirmez la traçabilité du tuyau d'origine au coude fini.
- Vérifiez les enregistrements de traitement thermique et validez que les profils de temps et de température répondent à la procédure approuvée.
- Vérifiez les dimensions : angle du coude, rayon de la ligne centrale, diamètre extérieur à l'extrados et à l'intrados, variations d'épaisseur de paroi et longueurs de tangente.
- Inspectez la qualité de surface pour détecter les fissures, replis, enfoncements ou autres défauts.
- Confirmez la géométrie du chanfrein d'extrémité.
- Si A960 s'applique, examinez l'analyse du produit et les rapports d'essais mécaniques.
- Soyez témoin de tout essai hydrostatique requis ou examinez les enregistrements certifiés.
Une bonne pratique consiste à exiger un rapport d'inspection par tierce partie et à le comparer à votre demande de devis et à la norme avant de libérer pour expédition.
Marquage et documentation
L'ASME B16.49 spécifie les exigences de marquage qui doivent être appliquées à chaque coude. Le marquage typique comprend le nom ou la marque de fabrique du fabricant, la désignation du matériau, la taille et la désignation de la norme. Les acheteurs doivent également exiger le numéro de coulée ou le code de coulée pour la traçabilité, et toute marque spécifique au projet. Vérifiez que le marquage correspond au produit réel et ne peut pas être facilement enlevé. La documentation doit inclure un certificat d'essai en usine avec la chimie et les propriétés mécaniques, les enregistrements de traitement thermique et les résultats de tout CND ou essai hydrostatique requis.
Risques courants et ce qu'il faut vérifier
Les coudes par induction sont des composants spécialisés, et les pièges d'achat courants incluent :
- Appliquer B16.49 à la tuyauterie de procédé sans confirmer le code applicable. C'est l'erreur la plus fréquente. Vérifiez toujours l'applicabilité.
- Supposer une tolérance d'amincissement de paroi standard. B16.49 ne garantit pas des limites universelles ; la conception doit tenir compte de la perte de paroi à l'extrados et de l'épaississement à l'intrados. Confirmez les valeurs autorisées avec la conception d'ingénierie.
- Négliger le traitement thermique. Certains matériaux et épaisseurs nécessitent un traitement thermique après le cintrage par induction. Si le traitement thermique est omis ou non documenté, le coude peut ne pas répondre aux exigences de ténacité requises.
- Se fier à la documentation standard du fabricant de coudes sans vérifier qu'elle répond à toutes les exigences du projet. L'acheteur est responsable de spécifier des essais et des révisions supplémentaires.
Si des informations manquent dans la norme ou la documentation du fournisseur, demandez explicitement au fabricant. Ne comblez pas les lacunes avec des suppositions.
Liste de contrôle d'achat
- Confirmez l'édition de la norme et son applicabilité.
- Fournissez des données complètes sur la géométrie du coude et le tuyau.
- Spécifiez le matériau et les exigences communes.
- Définissez les exigences de traitement thermique et de CND.
- Convenez du marquage et des certificats d'essai.
- Planifiez un point d'arrêt pour l'inspection par tierce partie.
Pour les composants associés, consultez notre gamme de produits et demandez un devis lorsque vous êtes prêt à vous procurer des coudes et des raccords.
Sources
- https://www.asme.org/codes-standards/find-codes-standards/b16-49-factory-made-wrought-steel-buttwelding-induction-bends-transportation-distribution-systems
- https://store.astm.org/a0960_a0960m-25a.html
Hebei Haihao Links
Besoin d'un devis pour les produits cités dans cet article ?
Envoyez vos spécifications, notre équipe répondra sous un jour ouvré.
Envoyer RFQÀ lire également
 Technique
Mesure de la fraction volumique de ferrite dans les soudures de raccords duplex
Les raccords duplex nécessitent deux contrôles métallurgiques distincts : la fraction volumique de ferrite selon ASTM E562 et la détection des phases intermétalliques nuisibles selon ASTM A923. Les acheteurs doivent comprendre la différence avant de spécifier.
 Technique