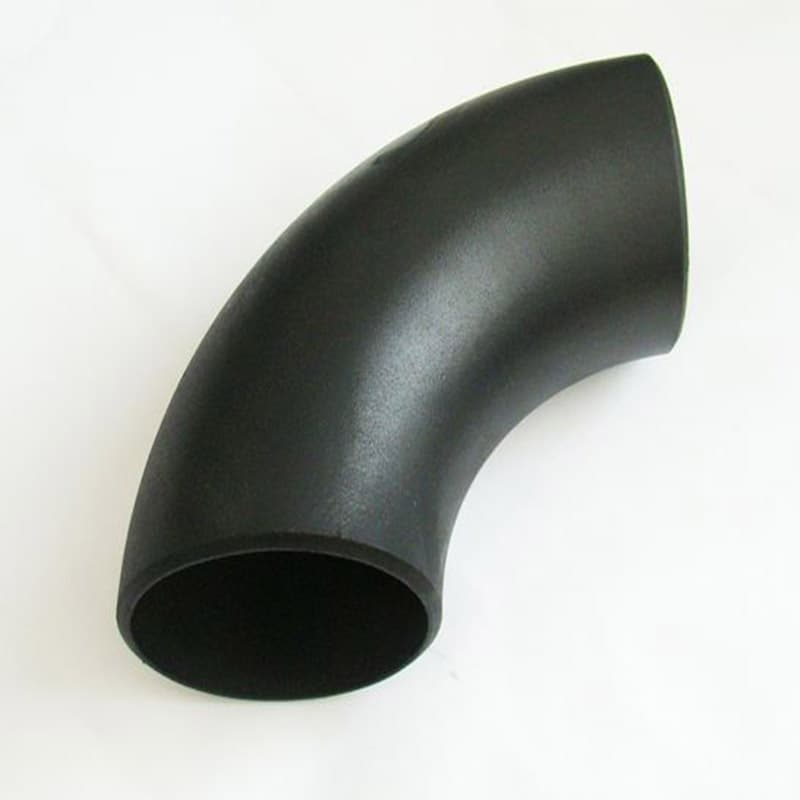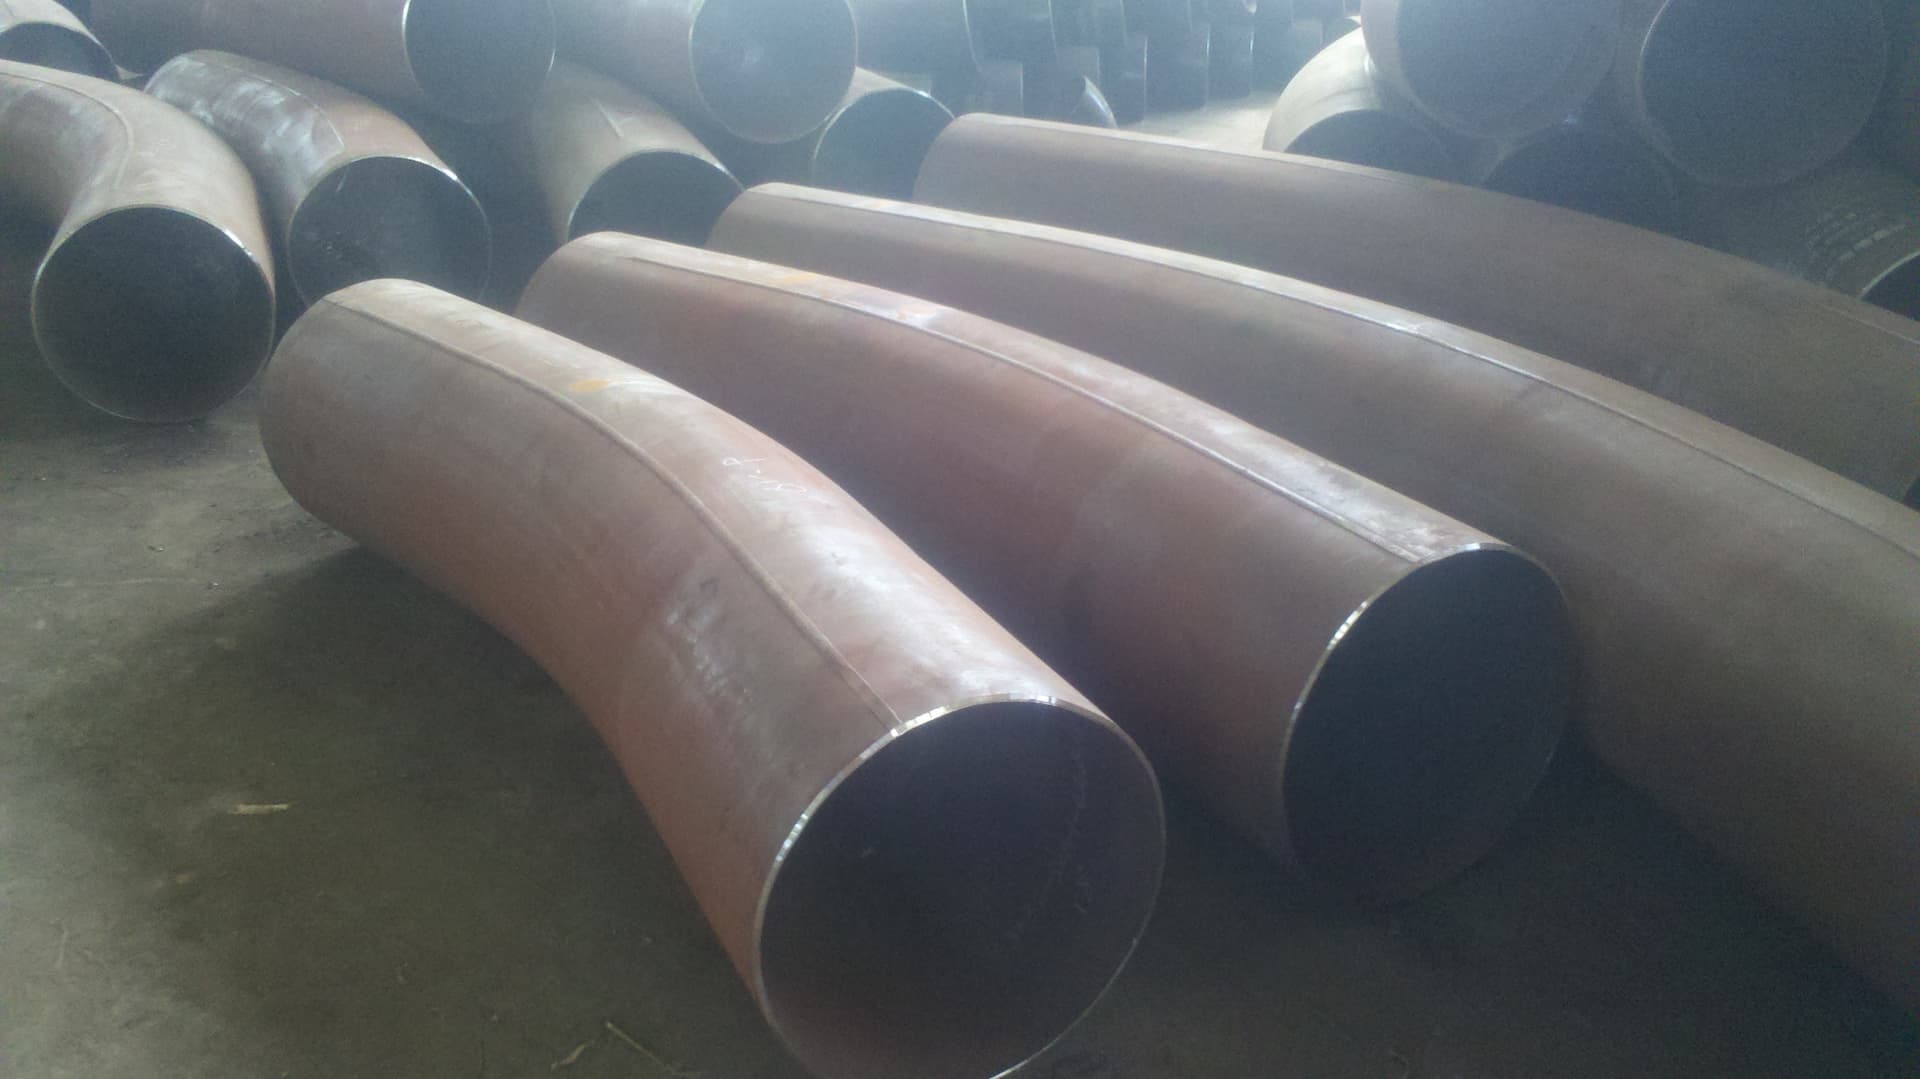
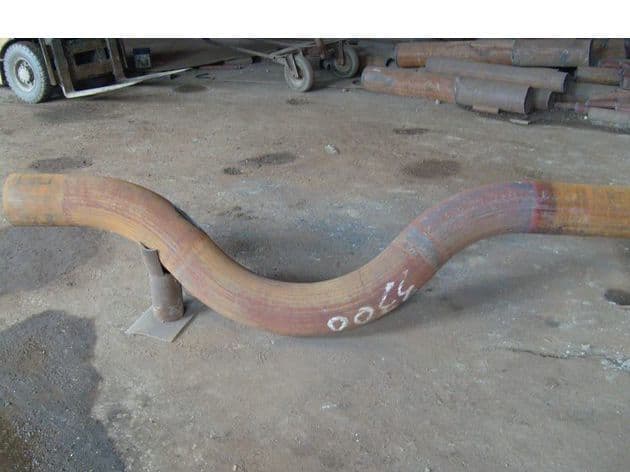
ASME B16.49-2023 mencakup induction bend (lengkungan induksi) buttwelding baja tempa buatan pabrik untuk sistem transportasi dan distribusi. Standar ini menetapkan persyaratan untuk desain, material, manufaktur, pengujian, penandaan, dan inspeksi dari lengkungan pipa baja karbon yang diproduksi melalui proses pembengkokan induksi, dengan atau tanpa tangen. Karena standar ini berada dalam pemeliharaan yang stabil, pembeli harus memastikan bahwa mereka merujuk pada edisi terbaru serta addenda atau interpretasi yang mungkin relevan.
Standar ini secara eksplisit membahas aplikasi pipa seperti ASME B31.4 (pipa cair), B31.8 (transmisi dan distribusi gas), dan B31.11 (pipa slurry). Standar ini tidak ditulis untuk perpipaan proses atau pembangkit listrik. Jika proyek Anda berada di bawah B31.3 atau B31.1, jangan berasumsi bahwa B16.49 otomatis berlaku. Kode perpipaan yang mengatur, geometri lengkungan, batas penipisan dinding, persyaratan perlakuan panas, dan tambahan khusus proyek harus dikonfirmasi dengan otoritas teknik.
Ruang lingkup dan penerapan
ASME B16.49 ditujukan untuk induction bend yang diproduksi dari pipa baja karbon dengan kimia dan sifat mekanik yang terkontrol. Standar ini membahas desain, material, manufaktur, pengujian, penandaan, dan inspeksi. Standar ini mencakup lengkungan yang dibuat dengan atau tanpa tangen, yang berarti bagian lurus di kedua ujung lengkungan dapat disuplai sebagai bagian dari produk jika ditentukan.
Karena B16.49 bukan standar perpipaan proses, selalu verifikasi kode yang mengatur sebelum memesan. Lengkungan yang memenuhi B16.49 mungkin tidak memenuhi toleransi penipisan dinding, perlakuan panas, atau persyaratan NDT dari ASME B31.3 atau kode proyek lainnya. Hal yang sama berlaku untuk material yang tidak tercakup dalam batasan standar. Jika ragu, minta insinyur yang bertanggung jawab untuk mengonfirmasi penerapannya.
Apa yang harus ditentukan dalam RFQ Anda
Saat meminta penawaran untuk induction bend, sertakan hal-hal berikut dalam pesanan pembelian:
- Penunjukan standar yang tepat dan edisinya, misalnya, ASME B16.49-2023.
- Ukuran pipa nominal, diameter luar, ketebalan dinding, sudut lengkungan, radius garis tengah, dan panjang tangen apa pun.
- Spesifikasi material pipa dan grade-nya, termasuk persyaratan kimia dan sifat mekanik. Konfirmasikan apakah spesifikasi material merujuk pada persyaratan umum ASTM A960/A960M.
- Persyaratan perlakuan panas: nyatakan apakah lengkungan harus diberi perlakuan panas setelah pembengkokan induksi dan metode yang diperlukan (normalisasi, quench and temper, dll.). Jika Anda tidak yakin, minta pabrikan untuk mengusulkan prosedur untuk disetujui.
- Persiapan ujung: tentukan jenis bevel dan dimensinya, plus toleransi apa pun.
- Persyaratan pengujian dan inspeksi, termasuk metode NDT, pengujian hidrostatis, dan inspeksi pihak ketiga.
- Persyaratan penandaan sesuai standar dan penandaan tambahan khusus proyek.
Jangan berasumsi bahwa pabrikan akan secara otomatis menyertakan semua item ini dalam penawaran. Sebutkan secara eksplisit untuk menghindari kejutan di kemudian hari.
Material dan persyaratan umum
B16.49 berlaku untuk material baja karbon dengan kimia dan sifat mekanik yang terkontrol. Spesifikasi material aktual untuk pipa ditentukan oleh dokumen lain, seperti standar ASTM atau API. ASTM A960/A960M adalah spesifikasi persyaratan umum yang berlaku untuk banyak fitting pipa baja tempa. Ini mencakup sumber material, perlakuan panas, analisis kimia, dan pengujian mekanis termasuk uji tarik, kekerasan, impak, dan hidrostatis.
Ketika A960 diberlakukan, pabrikan harus mematuhi informasi pemesanan, perlakuan panas, pengujian, dan persyaratan inspeksinya. Jika terjadi konflik antara persyaratan umum dan spesifikasi produk individual, spesifikasi individual yang berlaku. Pembeli harus meminta pabrikan untuk memberikan pohon spesifikasi material lengkap untuk lengkungan, termasuk spesifikasi pipa dasar, spesifikasi fitting, dan dokumen persyaratan umum apa pun. Ini membantu memastikan bahwa semua persyaratan kimia, mekanik, dan perlakuan panas yang berlaku diidentifikasi.
Poin inspeksi dan dokumentasi
Selama manufaktur dan sebelum pengiriman, lakukan pemeriksaan berikut:
- Tinjau sertifikat material dan konfirmasi ketertelusuran dari pipa asli ke lengkungan jadi.
- Periksa catatan perlakuan panas dan validasi bahwa profil waktu dan suhu memenuhi prosedur yang disetujui.
- Verifikasi dimensi: sudut lengkungan, radius garis tengah, diameter luar di extrados dan intrados, variasi ketebalan dinding, dan panjang tangen.
- Periksa kualitas permukaan untuk retakan, lipatan, penyok, atau cacat lainnya.
- Konfirmasi geometri bevel ujung.
- Jika A960 berlaku, tinjau analisis produk dan laporan uji mekanis.
- Saksikan setiap pengujian hidrostatis yang diperlukan atau tinjau catatan bersertifikat.
Praktik yang baik adalah mewajibkan laporan inspeksi pihak ketiga dan meninjaunya terhadap RFQ dan standar Anda sebelum melepaskan untuk pengiriman.
Penandaan dan dokumentasi
ASME B16.49 menentukan persyaratan penandaan yang harus diterapkan pada setiap lengkungan. Penandaan tipikal mencakup nama atau merek dagang pabrikan, penunjukan material, ukuran, dan penunjukan standar. Pembeli juga harus mewajibkan nomor heat atau kode heat untuk ketertelusuran, dan tanda khusus proyek apa pun. Verifikasi bahwa penandaan cocok dengan produk aktual dan tidak mudah dihilangkan. Dokumentasi harus mencakup sertifikat uji pabrik dengan kimia dan sifat mekanik, catatan perlakuan panas, dan hasil NDT atau pengujian hidrostatis yang diperlukan.
Risiko umum dan apa yang harus diverifikasi
Induction bend adalah komponen khusus, dan jebakan pengadaan umum meliputi:
- Menerapkan B16.49 ke perpipaan proses tanpa mengonfirmasi kode yang mengatur. Ini adalah kesalahan paling sering. Selalu verifikasi penerapannya.
- Mengasumsikan toleransi penipisan dinding standar. B16.49 tidak menjamin batas universal; desain harus mempertimbangkan kehilangan dinding di extrados dan penebalan di intrados. Konfirmasi nilai yang diizinkan dengan desain teknik.
- Mengabaikan perlakuan panas. Beberapa material dan ketebalan memerlukan perlakuan panas setelah pembengkokan induksi. Jika perlakuan panas dihilangkan atau tidak didokumentasikan, lengkungan mungkin tidak memenuhi sifat ketangguhan yang diperlukan.
- Mengandalkan dokumentasi standar pabrikan lengkungan tanpa memverifikasi bahwa itu memenuhi semua persyaratan proyek. Pembeli bertanggung jawab untuk menentukan tes dan revisi tambahan.
Jika ada informasi yang hilang dari standar atau dokumentasi pemasok, tanyakan secara eksplisit kepada pabrikan. Jangan mengisi kekosongan dengan asumsi.
Daftar periksa pengadaan
- Konfirmasi edisi standar dan penerapannya.
- Berikan geometri lengkungan dan data pipa yang lengkap.
- Tentukan material dan persyaratan umum.
- Tentukan perlakuan panas dan persyaratan NDT.
- Sepakati penandaan dan sertifikat uji.
- Rencanakan titik penahan inspeksi pihak ketiga.
Untuk komponen terkait, tinjau rentang produk kami dan minta penawaran ketika Anda siap untuk mencari lengkungan dan fitting.
Sumber
- https://www.asme.org/codes-standards/find-codes-standards/b16-49-factory-made-wrought-steel-buttwelding-induction-bends-transportation-distribution-systems
- https://store.astm.org/a0960_a0960m-25a.html
Butuh penawaran untuk produk yang disebutkan dalam artikel ini?
Kirim spesifikasi Anda dan tim perpipaan tekanan kami akan merespons dalam satu hari kerja.
Kirim RFQBacaan terkait
 Teknis
Pengukuran Fraksi Volume Ferit pada Lasan Fitting Duplex
Fitting duplex memerlukan dua pemeriksaan metalurgi yang berbeda: fraksi volume ferit menurut ASTM E562 dan deteksi fasa intermetalik yang merugikan menurut ASTM A923. Pembeli pengadaan perlu memahami perbedaannya sebelum menentukan spesifikasi.
 Teknis