適用範囲と用途
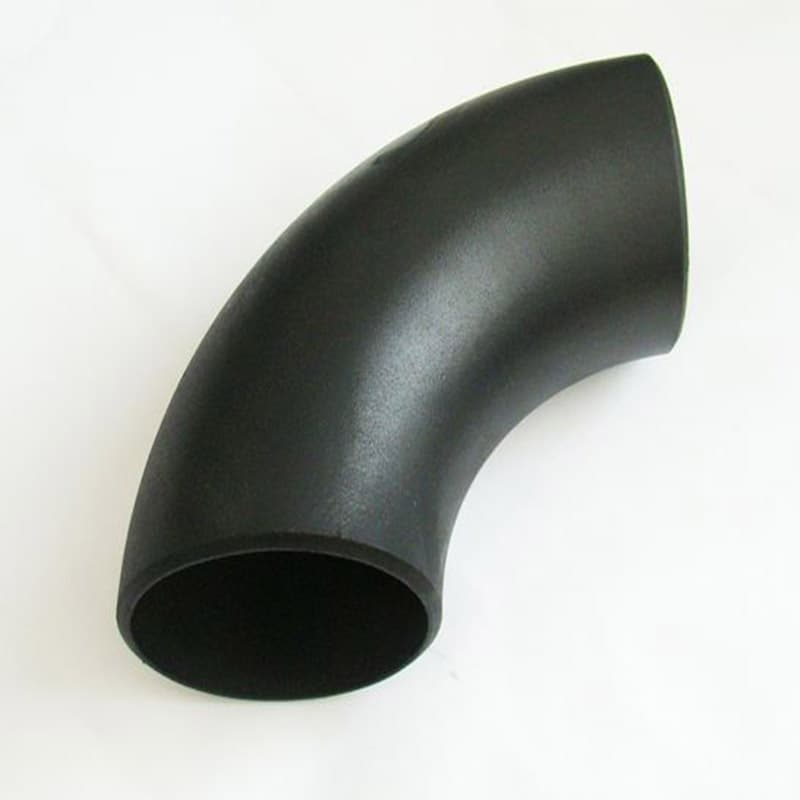
ASTM A403/A403Mは、圧力配管用途に使用される鍛造オーステナイト系ステンレス鋼製継手の標準仕様です。この規格は、鍛造品、棒鋼、板材、またはシームレスまたは溶接管状製品から製造され、ハンマー加工、プレス、ピアシング、押出、アップセット、圧延、曲げ、溶融溶接、または機械加工などのプロセスによって成形された継手を対象としています。この規格は圧力サービス用の継手に適用されますが、鋳鋼製継手は対象外であり、これらはASTM A351/A351M、A743/A743M、およびA744/A744Mで規定されています。
EPCエンジニアや調達マネージャーにとって、正しいASTM A403グレードとクラスを指定することは、機械的特性、耐食性、およびプロジェクトコードへの準拠を保証するために重要です。このガイドでは、グレードとクラスのシステム、確認すべき点、およびよくある落とし穴について説明します。
グレード指定:WPとCR
ASTM A403のグレードは、準拠する寸法および定格規格に応じて、接頭辞WPまたはCRで指定されます。
- WP(Wrought Piping)– 継手がASME B16.9(工場製鍛造突合せ溶接継手)または他のASME寸法規格に準拠して製造される場合に使用されます。
- CR(Corrosion Resistant)– 継手がMSS SP-43(鍛造ステンレス鋼突合せ溶接継手)または他のMSS規格に準拠する場合に使用されます。
一般的なグレードには、WP304、WP304L、WP316、WP316L、WP321、WP347、および対応するCRグレードがあります。接頭辞は材料グレードを示すものではなく、寸法規格のみを示します。たとえば、WP316とCR316はどちらもオーステナイト系ステンレス鋼タイプ316ですが、異なる寸法規格に準拠して製造されています。
WPグレードのクラス
各WPグレードについて、ASTM A403は、製造方法(シームレスまたは溶接)と非破壊検査(NDE)の範囲を示すいくつかのクラスを定義しています。クラスは規格の表1にまとめられています。一般的なクラスは次のとおりです。
- クラスS – シームレス構造、放射線検査は不要。
- クラスW – 溶接構造、放射線検査は不要。
- クラスWX – 溶接構造、100%放射線検査が必要。
- クラスWP – 溶接構造、100%放射線検査および追加のNDEが必要。
注:CRグレードにはクラスがなく、MSS SP-43で規定されており、独自の要件があります。
指定する際には、検査要件とコストに影響するため、正確なクラスを明記する必要があります。たとえば、クラスWX継手は溶接部の完全な放射線検査が必要であり、クラスWよりも高価です。
熱処理と試験
ASTM A403に基づくすべての継手は、熱処理を受ける必要があります。規格では、必要な機械的特性を満たすために継手を熱処理しなければならないと規定されています。オーステナイト系ステンレス鋼の場合、これは通常、溶体化焼鈍(高温に加熱し急速冷却する)を含み、耐食性と延性を回復させます。
化学成分分析と製品分析は、炭素、マンガン、リン、硫黄、ケイ素、クロム、モリブデン、チタンの組成を検証するために必要です。引張試験は、降伏強度と引張強度を決定するために継手材料に対して実施されます。表面の不連続部、割れ、機械的傷の目視検査が必要です。
調達チェックとRFQ入力
ASTM A403継手を調達する際には、RFQに以下を含めてください。
- 正確なグレード(例:WP316L)– 「ステンレス鋼」のような一般的な用語は使用しないでください。
- クラス(例:クラスW、WX)– NDE要件を指定します。
- 寸法規格 – ASME B16.9またはMSS SP-43、および版(例:ASME B16.9-2024)。
- 熱処理 – 溶体化焼鈍温度と時間を確認します。
- 試験要件 – 化学分析、引張試験、および追加のNDT(例:放射線検査、浸透探傷試験)。
- マーキング – MSS SP-25または指定に従います。
- 認証 – EN 10204 3.1または3.2材料試験証明書を要求します。
検査と文書化のポイント
検査中に、以下を確認します。
- 材料試験証明書 – ASTM A403と正しいグレード/クラスを参照していることを確認します。
- 熱処理記録 – 溶体化焼鈍が実施されたことを確認します。
- 寸法チェック – ASME B16.9またはMSS SP-43に従い、肉厚、直径、端部ベベルを含みます。
- 表面検査 – 割れ、かぶさり、その他の欠陥を探します。
- NDEレポート – クラスWX以上の場合は、放射線検査結果を検証します。
一般的なリスクと回避方法
- グレードの代替 – XRFだけから低炭素グレード(L)を推測しないでください。化学分析を要求してください。
- クラスの混乱 – クラスが指定されていることを確認してください。そうしないと、必要なNDEクラスよりも低いクラスを受け取る可能性があります。
- 寸法規格の不一致 – WPとCRの継手は公差が異なります。正しいものを指定してください。
- 熱処理の省略 – 一部のサプライヤーは溶体化焼鈍を省略する場合があります。記録で確認してください。
プロジェクトにとっての重要性
正しいASTM A403グレードとクラスを使用することで、継手が圧力と腐食の要件を満たすことが保証されます。たとえば、塩化物環境では、304Lよりも316Lが好まれます。クラスは検査の厳格さを決定し、高圧システムの安全性にとって重要です。
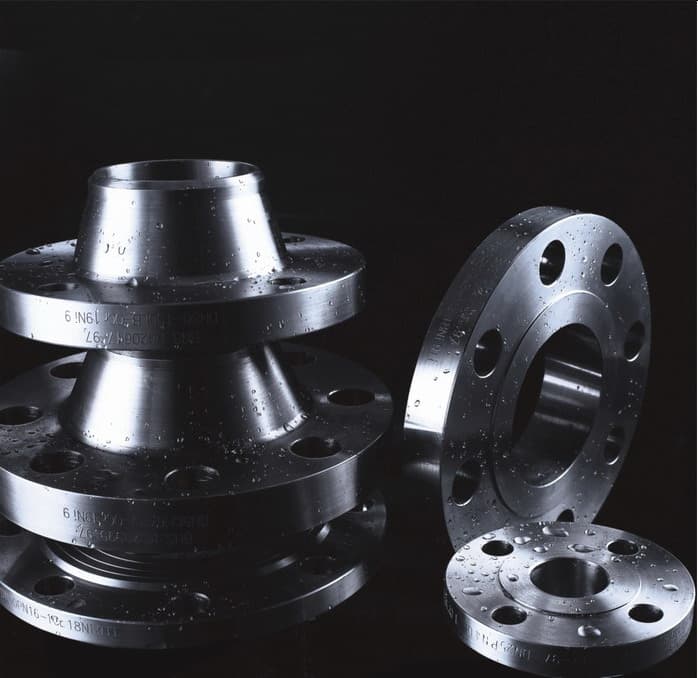
突合せ溶接継手とフランジの全範囲については、製品ページをご覧ください。詳細な見積もりについては、お問い合わせフォームをご利用ください。
出典
- https://www.astm.org/a0403_a0403m-22b.html
- https://www.asme.org/codes-standards/find-codes-standards/b16-9-factory-made-wrought-buttwelding-fittings
関連記事
 規格
ASTM A860 高強度突合せ溶接継手:調達ガイド
ASTM A860は、高圧ガス・石油パイプライン用の高強度フェライト系鋼突合せ溶接継手を対象としています。このガイドでは、適用範囲、主要要件、調達時の確認事項について説明し、この規格では水圧試験が必須ではないという事実も含めて解説します。
 規格
ASTM A815 二相ステンレス継手:WPおよびCRクラスの意味
ASTM A815における二相ステンレス継手のWPおよびCRクラス、サブクラスWP-S、WP-W、WP-WX、WP-WUについて、調達と検査への影響を含めて理解します。